
Ein Schlammpumpenkolben oder eine Laminarströmungswalze fallen selten aufgrund von Materialermüdung aus. Schäden beginnen an der Oberfläche: Abrieb, Erosion oder wiederholter mechanischer Kontakt tragen Material ab, bis das Bauteil seine Toleranzen nicht mehr einhält. Die praktischste industrielle Antwort ist eine Schicht aus Hartmetall-Verbundpulver, die durch thermisches Spritzen, Plattieren oder Schweißen aufgetragen wird. Richtig spezifiziert überdauert diese Schicht unbeschichteten Stahl um Längen; Schlecht spezifiziert, scheitert es frühzeitig aus völlig vermeidbaren Gründen. In diesem Artikel wird erklärt, was Hartmetall-Verbundpulver ist, wie es hergestellt wird und wie man eine Sorte auswählt, die im realen Einsatz funktioniert.
Was ist Hartmetall-Verbundpulver?
Hartmetall-Verbundpulver sind technische Materialien, die eine harte Karbidphase mit einem duktilen metallischen Bindemittel kombinieren. Die Karbidphase, üblicherweise Wolframkarbid (WC) oder Chromkarbid (Cr3C2), sorgt für Härte und Abriebfestigkeit. Der Binder, typischerweise Kobalt oder eine Nickellegierung, hält die Karbidpartikel zusammen, absorbiert Aufprallenergie und verleiht der Ablagerung Zähigkeit.
Das Wort „zusammengesetzt“ markiert den wichtigen Unterschied. Ein reines Hartmetallpulver ist im Wesentlichen eine einzelne Verbindung. Ein Verbundpulver ist eine gezielte Mischung, in der feine Karbidpartikel gleichmäßig in einer Metallmatrix verteilt sind. Wenn das Pulver durch eine Spritzpistole oder einen Beschichtungskopf geleitet wird, schmilzt es und verfestigt sich wieder zu einer Beschichtung, die sich wie ein Metallmatrix-Verbundwerkstoff verhält: hart genug, um Verschleiß zu widerstehen, aber dennoch zäh genug, um mechanischen Stößen standzuhalten.
 Hartmetall-Verbundpulver für verschleißfeste Beschichtungen Dieses Pulver mischt mehrere Karbide mit einem Metallbindemittel für hohe Härte und Korrosionsbeständigkeit. Seine gleichmäßige Partikelverteilung eignet sich für das HVOF- und HVAF-Spritzen und ist daher für Werkzeuge und Teile relevant, die Abrieb und Oxidation ausgesetzt sind. Produkt anzeigen →
In der Praxis sind die Größe der Karbidpartikel und der Bindemittelgehalt die beiden Hebel, die das Beschichtungsverhalten steuern. Feinere Karbidpartikel erzeugen glattere, dichtere Oberflächen, die der Erosion feiner Partikel gut widerstehen; Gröbere Karbide halten dem Fugenhobelabrieb stand, hinterlassen aber eine rauere Oberfläche. Der Bindemittelgehalt liegt normalerweise zwischen 10 und 25 Gewichtsprozent: Mehr Bindemittel erhöht die Zähigkeit, während weniger Bindemittel die Härte auf Kosten der Sprödigkeit erhöht. Einkäufer in verschleißkritischen Branchen verzichten zunehmend auf generische Standardqualitäten und spezifizieren Verbundpulver, die für eine bekannte Fehlerart formuliert sind.
Wie Hartmetall-Verbundpulver hergestellt werden
Drei Faktoren bestimmen den größten Leistungsunterschied zwischen gutem und schlechtem Hartmetall-Verbundpulver: der Produktionsweg, die Pulvergröße und die Qualität der Hartmetall-Binder-Grenzfläche.
Gesintert und zerkleinert
Eine Mischung aus Hartmetall und Bindemittel wird zu einem festen Block gesintert, dann zerkleinert und zu Pulver klassiert. Die resultierenden Partikel sind eckig und blockig. Dieser Weg erzeugt dichte, starke Partikel und ist beim HVOF-Sprühen üblich, wo die Beschichtungsdichte wichtiger ist als eine perfekt kugelförmige Zufuhr.
Agglomeriert und gesintert
Feine Karbid- und Bindemittelpulver werden mit einem organischen Bindemittel gemischt, zu kugelförmigen Agglomeraten sprühgetrocknet und gesintert, um die Phasen zu verschmelzen und die organische Komponente zu entfernen. Kugelförmige Partikel fließen gleichmäßiger durch Pulverförderer und erzeugen gleichmäßigere Beschichtungen, weshalb dieser Weg beim Überschallspritzen und Laserauftragschweißen dominiert.
Pulvergrößenbestimmung
Im letzten Klassifizierungsschritt wird die Partikelgrößenverteilung festgelegt. Grobe Schnitte bilden schnell dicke Schichten, hinterlassen aber eine rauere Oberfläche; Feine Schnitte erzeugen dichte, glatte Beschichtungen, lassen sich aber weniger gut einziehen. Anbieter, die sowohl die Schnittpunkte als auch die Verteilungsform kontrollieren, geben dem Beschichtungsingenieur eine viel kleinere zu bewältigende Prozessvariation.
| Produktionsweg | Partikelform | Typische Verwendung |
|---|---|---|
| Gesintert und zerkleinert | Eckig, blockig | HVOF-Beschichtungen, dichte Ablagerungen |
| Agglomeriert und gesintert | Kugelförmig, porös | Thermisches Spritzen, Laserauftragschweißen, gleichmäßige Zuführung |
Gängige Kompositionen und wofür sie jeweils gedacht sind
In der industriellen Praxis dominieren zwei Systeme: WC-Co und Cr3C2-NiCr. Wenn man die praktischen Grenzen jedes einzelnen kennt, vermeidet man die häufigsten Spezifikationsfehler.
| System | Härte | Maximale Betriebstemperatur. | Schlüsselstärke | Typische Anwendung |
|---|---|---|---|---|
| WC-Co | 1100–1300 HV | Etwa 450 °C | Abriebfestigkeit, Zähigkeit | Schneidwerkzeuge, Verschleißteile, Werkzeugverbindungen |
| WC-Ni oder WC-Co-NiCr | 1000–1200 HV | Etwa 500 °C | Bessere Korrosionsbeständigkeit | Rollen, Wellen, hydraulische Komponenten |
| Cr3C2-NiCr | 800–1000 HV | Etwa 850 °C | Verschleiß- und Oxidationsbeständigkeit bei hohen Temperaturen | Turbinenteile, Hochtemperaturschieber, Düsen |
Die Schnellauswahlregel ist einfach. Wenn das Bauteil kühl läuft und Abrieb der Hauptfeind ist, ist WC-Co der Standard. Wenn Korrosion vorhanden ist, wechseln Sie zu einem Bindemittel auf Nickelbasis. Wenn die Oberflächentemperatur 500 °C übersteigt, ist Cr3C2-NiCr meist die richtige Familie.
Wo Hartmetall-Verbundpulver Mehrwert bieten
Hartmetall-Verbundpulver lohnen sich in Umgebungen, in denen Ausfallzeiten teuer und der Austausch schwierig ist.
- Verschleißfeste Beschichtungen für Prozessanlagen: Rollen, Wellenhülsen, Buchsen, Kolben und Kolbenstangen sind häufige Kandidaten. Eine durch Überschallspritzen oder HVOF aufgebrachte Wolframkarbidbeschichtung verlängert die Oberflächenlebensdauer im Vergleich zu gehärtetem Stahl um ein Vielfaches.
- Schneid- und Bohrwerkzeuge: Bergbaumeißel, Straßenfräsmeißel und Metallschneideinsätze sind für die Härte an der Schneidkante auf Verbundwerkstoffe auf WC-Basis angewiesen.
- Reparatur und Überholung: Abgenutzte Teile werden durch Laserauftragschweißen oder Plasmaauftragschweißen mit einem Hartmetallverbundwerkstoff wieder aufgebaut, wodurch die Abmessungen wiederhergestellt und gleichzeitig die ursprüngliche Spezifikation verbessert wird.
- Hochtemperaturkomponenten: Cr3C2-NiCr-Beschichtungen schützen Teile in Gasturbinen- und Verbrennungsumgebungen, bei denen Härte allein nicht ausreicht.
 Wolframcarbid-Thermalspritzpulver-Serie Diese Serie wurde für thermische Spritz- und Beschichtungsverfahren entwickelt und umfasst Kobalt- und Nickel-Matrixlegierungen mit unterschiedlichem Karbidgehalt. Es befasst sich mit Hochtemperaturerosion, Gesteinsverschleiß und Korrosion durch geschmolzenes Metall und unterstützt Reparatur- und OEM-Beschichtungsanwendungen. Produkt anzeigen →
Für einen Beschichtungsauftrag muss das Pulver zum Spritzverfahren und zur angestrebten Oberflächenbeschaffenheit passen. Typen für das thermische Spritzen sind auf eine konsistente Beschickung und Partikelmorphologie ausgelegt, weshalb die Verwendung eines speziellen Pulvers für das thermische Spritzen in der Regel besser ist als der Einsatz eines generischen Typs. Die gleiche Überlegung gilt auch für Reparaturarbeiten: Anstatt eine teure Welle oder Rolle wegen örtlicher Abnutzung zu verschrotten, kann eine Werkstatt die Oberfläche mit einem Hartmetall-Verbundwerkstoff wiederherstellen und sie auf die ursprüngliche Toleranz endbearbeiten. Das reparierte Teil übertrifft oft das Original, da die bearbeitete Oberfläche nie Teil des ursprünglichen Designs war.
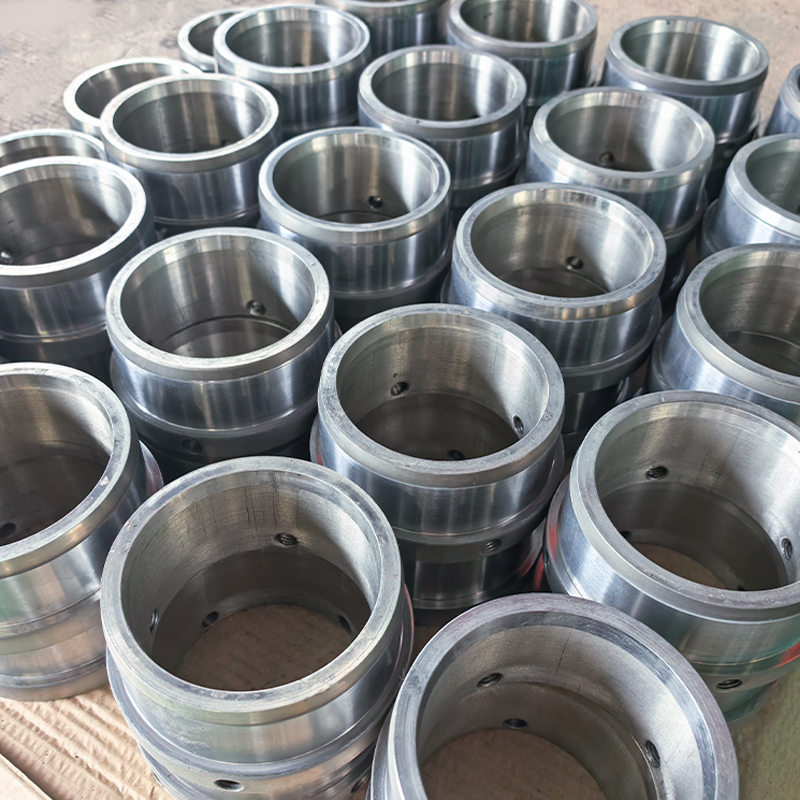
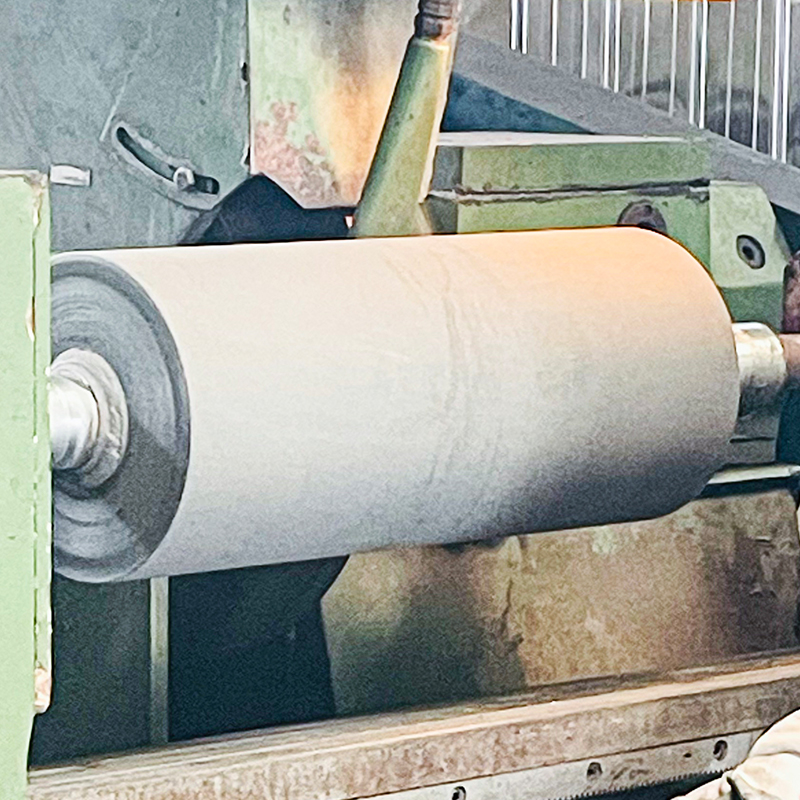 Maßgeschneiderte, mit Wolframcarbid beschichtete Komponenten Dieses Angebot umfasst einbaufertig beschichtete Rollen, Buchsen und Wellen mit Wolframkarbid- oder Keramikoberflächen. Es eignet sich für Betriebe, die qualifizierte beschichtete Teile ohne eigene Beschichtungsschritte benötigen, und bietet Verschleißfestigkeit für anspruchsvolle Aufgaben. Produkt anzeigen →
Für OEM-Teile und Ersatzkomponenten bevorzugen viele Werke eine komplett beschichtete Komponente anstelle eines hauseigenen Beschichtungsschritts. Mit Wolframkarbid beschichtete Rollen, Stößel und Hülsen werden dann einbaufertig geliefert, wobei die Beschichtung bereits für den angegebenen Einsatz geeignet ist.
So wählen Sie die richtige Note aus
Die Auswahl beginnt beim Betriebszustand, nicht beim Pulverkatalog. Arbeiten Sie diese Punkte der Reihe nach durch und die Kandidatenliste wird schnell enger.
- Identifizieren Sie den vorherrschenden Verschleißmodus. Abrieb, Erosion, Gleitverschleiß und Kavitation begünstigen jeweils unterschiedliche Karbidgrößen und Bindemittelgehalte.
- Stellen Sie die Servicetemperatur ein. Oberhalb von etwa 500 °C verlieren WC-basierte Verbundwerkstoffe an Härte und die Beschichtung kann sich zersetzen; Wechseln Sie zu Cr3C2-NiCr.
- Überprüfen Sie die chemische Umgebung. In vielen Prozessflüssigkeiten widerstehen Nickelbindemittel der wässrigen Korrosion weitaus besser als Kobalt. Für saure Anwendungen kann eine versiegelte oder spezielle Qualität erforderlich sein.
- Wählen Sie die Partikelgrößenverteilung. Es steuert die Beschichtungsdichte, die Oberflächenrauheit und die maximale praktische Beschichtungsdicke.
- Passen Sie das Pulver an den Prozess an. HVOF und Überschallspritzen benötigen einen Zuschnitt, der zuverlässig zugeführt wird. Laserauftragschweißen benötigt ein anderes Fenster; Das Autogen-Sprühschweißen verträgt einen größeren Bereich.
Ein häufiger Fehler besteht darin, sich ausschließlich nach der Härte zu entscheiden. Die Beschichtung mit der höchsten Vickers-Zahl kann frühzeitig versagen, wenn das Bindemittel korrodiert oder die Betriebstemperatur die Matrix erweicht. Aus diesem Grund übergeben erfahrene Einkäufer dem Lieferanten nicht nur einen Härtewert, sondern das vollständige Betriebsbild, einschließlich Temperatur, Medien, Verschleißmodus und Oberflächenbeschaffenheit. Eine gute Quelle für den Vergleich der Eigenschaften der gesamten Materialfamilie ist unser Leitfaden für den Typ und die Auswahl von Hartmetall-Verbundpulvern, der dieselben Entscheidungen ausführlicher behandelt.
Sobald eine Note in die engere Auswahl kommt, schließt die Verifizierung den Kreis. Eine schnelle metallografische Prüfung bestätigt die Karbidverteilung und Porosität, während ein Härteverlauf über die Beschichtungsschicht zeigt, ob die Ablagerung den Spezifikationen entspricht. Bei kritischen Komponenten sind die Prüfung der Haftfestigkeit und die Prozessdokumentation ebenso wichtig wie die Pulverchemie selbst.
Die Schlussfolgerung ist einfach. Hartmetall-Verbundpulver ist kein einzelnes Material; Es ist ein Designsystem. Karbidchemie, Bindemittelmetallurgie, Produktionsroute und Partikelgröße beeinflussen das Endergebnis. Wenn Sie es richtig machen, wird eine beschichtete Komponente zu einem planmäßigen Wartungsgegenstand und nicht zu einem Notfallausfall. Wenn Sie es falsch machen, kann keine Schichtdicke den Job retten.
Jede verschleißkritische Anwendung beginnt mit einer klaren Definition des Fehlermodus und des Betriebsumfangs. Sobald diese bekannt sind, kann das richtige Hartmetall-Verbundpulver spezifiziert, angewendet und überprüft werden, und die Anlage erhält das, was sie tatsächlich benötigt: eine Oberfläche, die bis zum geplanten Wartungsfenster hält.