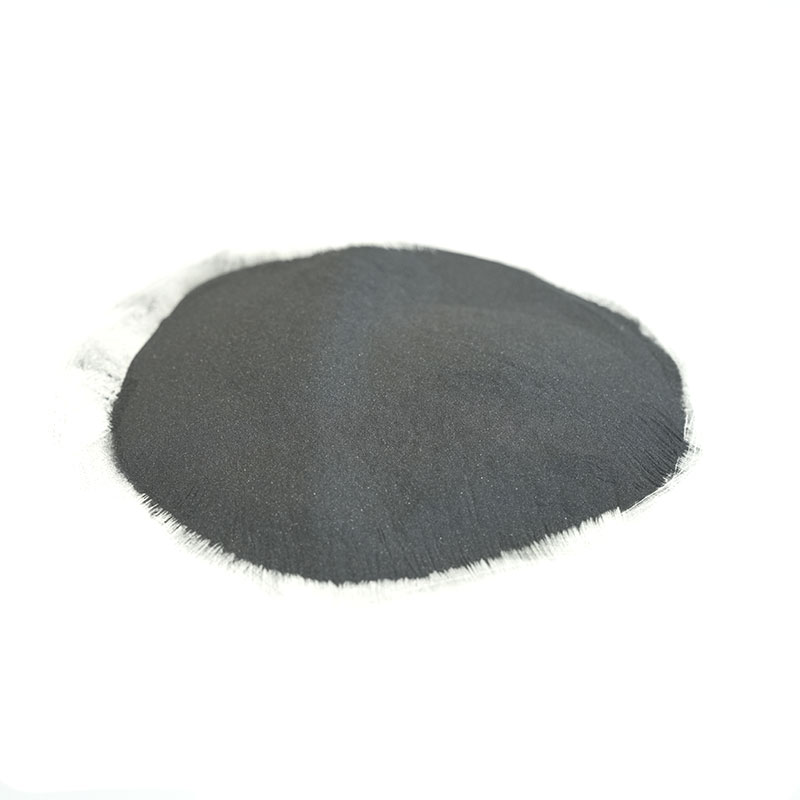

Legierungspulver auf Kobaltbasis erhält selten große Aufmerksamkeit, bis ein Teil nicht mehr funktioniert. Im Laufe der Jahre haben wir gesehen, wie es Ventilsitze rettet, die alle paar Monate ausgetauscht wurden, Pumpenkolben in Chemiefabriken am Leben hält und die Oberfläche heißer, abrasiver Walzen hält, lange nachdem weichere Materialien den Geist aufgegeben haben. Wenn Sie entscheiden, ob eine Kobaltlegierung für Ihre Anwendung geeignet ist, erfahren Sie in diesem Leitfaden, was das Pulver eigentlich ist, welche Familien in der Praxis wichtig sind, wie es hergestellt wird und wie Sie eine Sorte auswählen, ohne für Eigenschaften zu zahlen, die Sie nie nutzen werden.
Was ist kobaltbasiertes Legierungspulver eigentlich?
Legierungspulver auf Kobaltbasis ist ein metallischer Rohstoff, in dem Kobalt die Basis der Chemie bildet und normalerweise zwischen 40 % und 65 % des Gesamtgewichts ausmacht. Alles andere wird bewusst Element für Element hinzugefügt, um eine bestimmte Aufgabe zu erfüllen. Chrom, normalerweise 20 bis 30 %, bildet die schützende Oxidschicht, die Oxidation und Heißkorrosion widersteht. Wolfram und Molybdän erhöhen die Warmfestigkeit und verbinden sich mit Kohlenstoff zu harten Karbidpartikeln. Kohlenstoff ist praktisch der Härteregler: Ein höherer Kohlenstoffgehalt erzeugt mehr Karbid, mehr Verschleißfestigkeit und weniger Duktilität. Nickel verbessert die Zähigkeit und thermische Stabilität, während Silizium, Bor und Eisen in kleineren Mengen vorkommen, um das Schmelzverhalten und die Kosten anzupassen.
Es gibt auch einen metallurgischen Grund, warum sich diese Legierungen so anders verhalten als Pulver auf Nickel- oder Eisenbasis. Kobalt verändert die Kristallstruktur mit der Temperatur und seine niedrige Stapelfehlerenergie ermöglicht eine Kaltverfestigung unter Gleitkontakt. Das praktische Ergebnis ist eine außergewöhnliche Beständigkeit gegen Abrieb, Kavitation und Metall-zu-Metall-Verschleiß, also genau die Art von Beschädigung, die eine Dichtfläche zerstört, selbst wenn die Gesamthärte eines Teils auf dem Papier völlig ausreichend erscheint.
Haupttypen und was jeder einzelne gut kann
Die Kobaltfamilie ist breit gefächert und die Sortennamen allein sagen wenig aus. Es ist weitaus sinnvoller, Pulver nach der Aufgabe zu sortieren, die sie erfüllen sollen.
| Familie | Typische Legierungselemente | Härtebereich | Am besten geeignet für |
|---|---|---|---|
| Co-Cr-W-C | 25–30 % Cr, 4–15 % W, 0,5–3 % C | 38–52 HRC | Starker Abrieb und Metall-auf-Metall-Gleiten bei Temperatur |
| Co-Cr-Mo | 27–30 % Cr, 5–7 % Mo, kohlenstoffarm | 25–35 HRC | Korrosion plus Hitze, wo es auf die Schlagfestigkeit ankommt |
| Co-Cr-W-Ni | Cr und W mit 5-15 % Ni | 30–45 HRC | Verschleißfestigkeit, wo Rissbildung ein echtes Problem darstellt |
| Co-Ni-Cr-W | Hoher Ni-Gehalt, mäßiger Cr- und W-Gehalt | 25–40 HRC | Warmhärte kombiniert mit besserer Zähigkeit |
| Co-Cr-W-C mit Karbidzusatz | In die Kobaltmatrix eingemischtes Karbid | 50-60 HRC und höher | Schnittkanten und extreme abrasive Bedingungen |
Allerdings ist die Härte nur eine Zahl. Eine 50-HRC-Kobaltlegierung mit einem hohen Karbidanteil kann für eine Oberfläche, die Stößen standhält, eine schlechte Wahl sein, während eine weichere, härtere Sorte diese um ein Vielfaches überdauern kann. Bevor wir eine Chemikalie empfehlen, fragen wir normalerweise, wie der Fehler am beschädigten Teil aussieht, denn diese einzelne Frage spart mehr Geld als jedes Datenblatt.
 Kobaltbasiertes Legierungspulver für Verschleiß- und Hochtemperaturanwendungen Kobalt-Chrom-Wolfram-Pulver zum Auftragsschweißen, Sprühschweißen und Hochtemperaturbauteilen; Mehrere Qualitäten und Härtebereiche unterstützen Entscheidungen zu Verschleiß, Korrosion und Schlageinwirkung. Produkt anzeigen →
Warum diese Legierungen schwierigen Bedingungen standhalten
Der Ruf von Kobaltlegierungen beruht auf einer Kombination von Eigenschaften, die in einem Material selten zusammen auftreten.
- Warmhärte: Diese Legierungen behalten ihre nutzbare Härte bis etwa 600 bis 800 Grad Celsius, weshalb sie häufig in der Warmumformung und bei Ventilanwendungen eingesetzt werden.
- Beständigkeit gegen Festfressen und adhäsiven Verschleiß: Kobaltoberflächen widerstehen dem Anschweißen an eine Gegenfläche, sodass Gleitpaarungen wesentlich länger halten.
- Beständigkeit gegen Kavitationserosion: Pumpen, Propeller und hydraulische Komponenten profitieren davon mehr als von roher Härte.
- Oxidations- und Sulfidierungsbeständigkeit: Die chromreiche Oxidschicht schützt die Oberfläche in Ofen- und Rauchgasumgebungen.
- Korrosionsbeständigkeit: Die Leistung variiert je nach Chemie, aber Kobalt-Chrom-Sorten vertragen viele Säuren, Chloride und Prozessströme gut.
- Bindungsverhalten: Kobaltpulver benetzen Stahlsubstrate gut, wodurch beim Plattieren und Sprühschweißen eine zuverlässige metallurgische Verbindung entsteht.
Die Kompromisse sind gleichermaßen real. Kobalt ist ein teures Metall, die Bearbeitung einer kobaltbasierten Ablagerung ist eine langsame Arbeit und ein schlecht kontrollierter Prozess kann die Beschichtung mit Eisen aus dem Substrat verdünnen, bis die Eigenschaften, für die Sie bezahlt haben, verschwinden. Diese Legierungen lohnen sich nur an bestimmten Stellen, nicht überall.
Wie das Pulver hergestellt wird und was zu überprüfen ist
Heutzutage wird das meiste Legierungspulver auf Kobaltbasis durch Gaszerstäubung hergestellt. Die Ladung wird geschmolzen, häufig unter Vakuum oder in einer inerten Atmosphäre, damit reaktive Elemente wie Chrom nicht durch Oxidation verloren gehen, und der Flüssigkeitsstrom wird durch einen Hochdruckgasstrahl in feine Tröpfchen zerlegt, die zu nahezu kugelförmigen Partikeln erstarren. Kugelförmiges Pulver fließt gleichmäßig durch einen Hüllkopf oder eine Spritzpistole und erzeugt eine dichtere Ablagerung als unregelmäßig zerkleinertes Material.
Die Partikelgröße ist auf den Prozess abgestimmt, den Sie ausführen möchten:
- Ungefähr 15 bis 45 Mikrometer für Laserauftragschweißen und additive Fertigung, wo feine Schichten und glatte Spuren erforderlich sind.
- Ungefähr 45 bis 106 Mikrometer für Hochgeschwindigkeits-Sauerstoff-Brennstoff- und Plasmaspritzen.
- Ungefähr 53 bis 150 Mikrometer für Plasma-Lichtbogen- und Autogen-Sprühschweißen, wo höhere Vorschubgeschwindigkeiten vorherrschen.
Wenn eine Lieferung eintrifft, sind die Zahlen, die es wert sind, sorgfältig gelesen zu werden, die chemische Analyse, die Partikelgrößenverteilung mit D10-, D50- und D90-Werten, der Sauerstoffgehalt, die Schütt- und Klopfdichte, die Durchflussrate, die Partikelmorphologie sowie der Grad der Satelliten und der Porosität. Ein Pulver, das den Chemiespezifikationen entspricht, aber einen hohen Sauerstoffgehalt oder eine große Größenverteilung aufweist, führt zu Porosität und inkonsistenten Ablagerungen, und kein noch so großes Geschick des Bedieners kann dies vollständig ausgleichen.
Das Pulver auf das Teil bringen
Beim Auftragen des Pulvers beginnen die meisten Beschichtungsprobleme, und die Wahl des Prozesses prägt alles, was nachgelagert ist. Das Laserauftragschweißen erzeugt eine dünne, präzise Spur mit sehr geringer Verdünnung und einer kleinen Wärmeeinflusszone, die für Dichtungsflächen, Wellenzapfen und lokale Reparaturen geeignet ist. Das Hochgeschwindigkeits-Sauerstoffsprühen ergibt dichte, oxidarme Beschichtungen auf größeren Flächen und wird häufig für Walzen und Hydraulikstangen verwendet. Das Oxyacetylen-Sprühschweißen bleibt eine zuverlässige Methode für dickere Ablagerungen auf Ventilsitzen und ähnlichen Teilen, während der Plasma-Lichtbogen hohe Abschmelzraten für starken Verschleißschutz bietet.
Unabhängig von der Methode sind die Steuerungen ähnlich: Vorwärmtemperatur, Pulverzufuhrrate, Bewegungsgeschwindigkeit, Spurüberlappung und Verdünnung. Wenn man diese falsch macht, zeigt sich das später als Risse, Abplatzungen oder als eine Beschichtung, die sich einfach schneller als erwartet abnutzt.
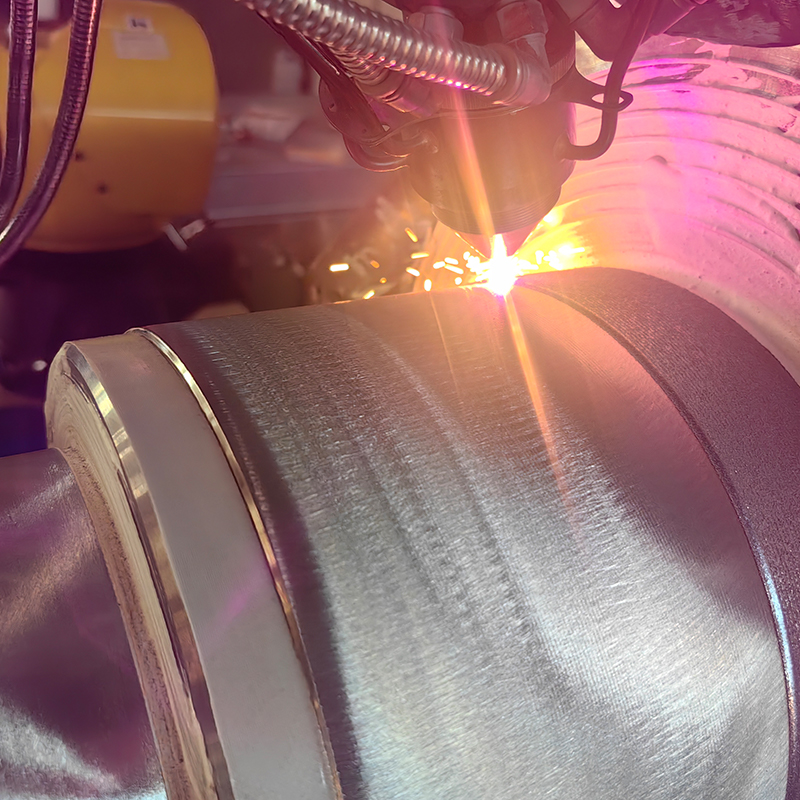 Laserbeschichtungsservice für Oberflächenmodifikation und Komponentenreparatur Laserbeschichtungsservice für verschlissene Rollen, Schrauben oder Kolben und zur Oberflächenmodifizierung; Metallurgische Bindung verbessert Verschleiß, Korrosion, Hitze, Oxidation oder elektrische Eigenschaften. Produkt anzeigen →
Von der Beschichtung bis zum fertigen Bauteil
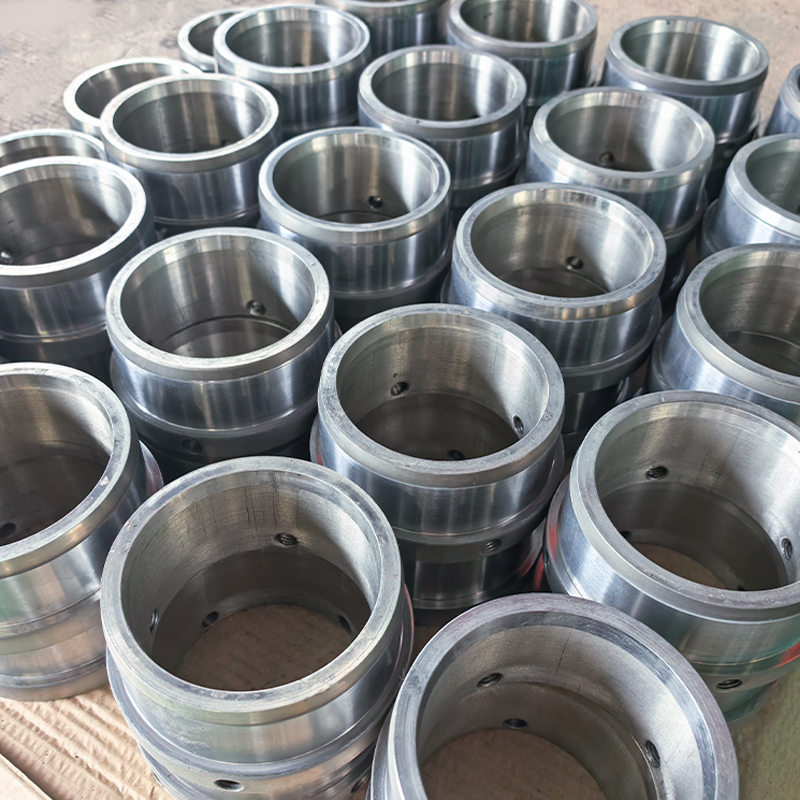
Eine Beschichtung ist nur so gut wie der Teil darunter. Viele Kunden kommen mit einer verschlissenen Walze, Schraube oder einem verschlissenen Kolben und einem Produktionstermin zu uns, und was sie eigentlich brauchen, ist ein fertiges Bauteil und keine Pulverspezifikation. In diesen Fällen reicht die Arbeit von der Pulverauswahl über die Oberflächenvorbereitung, das Aufbringen der Beschichtung, die Bearbeitung und die Endkontrolle anhand der Originalzeichnung.
Walzen sind das häufigste Beispiel: Arbeitswalzen, Führungswalzen, Laminar-Flow-Walzen sowie Spiegel- oder Mattwalzen sind alle auf eine harte, gleichmäßige Oberfläche angewiesen, die unter Belastung ihre Oberfläche behält. Schrauben, Wellenhülsen, Buchsen und Pumpenkolben folgen der gleichen Logik, wobei die Beschichtung für den vorherrschenden Verschleißmechanismus ausgewählt und die Abmessungen so kontrolliert werden, dass das Teil ohne Modifikation wieder in die Maschine passt.
Das richtige Pulver auswählen: Eine praktische Checkliste
Wenn Sie eine Note eingrenzen, deckt diese Reihenfolge die meisten wichtigen Entscheidungen ab:
- Identifizieren Sie den dominanten Schadensmechanismus. Abrieb, Adhäsion, Kavitation, Oxidation und Korrosion erfordern unterschiedliche Chemikalien.
- Bestätigen Sie die Betriebstemperatur. Warmhärte hilft nur, wenn das Teil wirklich heiß läuft.
- Passen Sie die Partikelgröße an den Prozess an, nicht umgekehrt.
- Überprüfen Sie den Kohlenstoffgehalt anhand Ihrer Toleranz auf Rissbildung und Bearbeitungsschwierigkeiten.
- Überprüfen Sie den Untergrund. Eine Verdünnung durch kohlenstoffarmen Stahl kann eine Ablagerung mit hohem Karbidgehalt in der Nähe der Grenzfläche aufweichen.
- Fordern Sie ein Muster an und lassen Sie ein Probeteil laufen, bevor Sie sich für eine Produktionscharge entscheiden.
Noch ein Hinweis zu den Kosten: Da Kobalt teuer ist, ist es in der Regel sinnvoll, es als Beschichtung oder Einlage aufzutragen, anstatt ein ganzes Bauteil daraus herzustellen. Eine bescheidene Schicht an der richtigen Stelle übertrifft häufig ein massives Teil aus einer billigeren Legierung und das zu einem Bruchteil der Materialkosten.
Wir haben Jahre damit verbracht, Legierungspulver auf Kobaltbasis auf echte Verschleißprobleme abzustimmen, und die ehrliche Antwort ist, dass keine einzelne Sorte alles lösen kann. Wenn Sie die Komponente, die Betriebstemperatur und eine Beschreibung des Fehlers des aktuellen Teils mitteilen können, können wir eine passende Chemie, Partikelgröße und Prozessroute vorschlagen. Gerne können Sie bei uns stöbern Legierungspulver-Sortiment um zu sehen, wie die Kobaltqualitäten neben den Nickel-, Eisen- und Karbidfamilien passen, oder senden Sie uns eine Zeichnung und lassen Sie uns die Details mit Ihnen durcharbeiten.