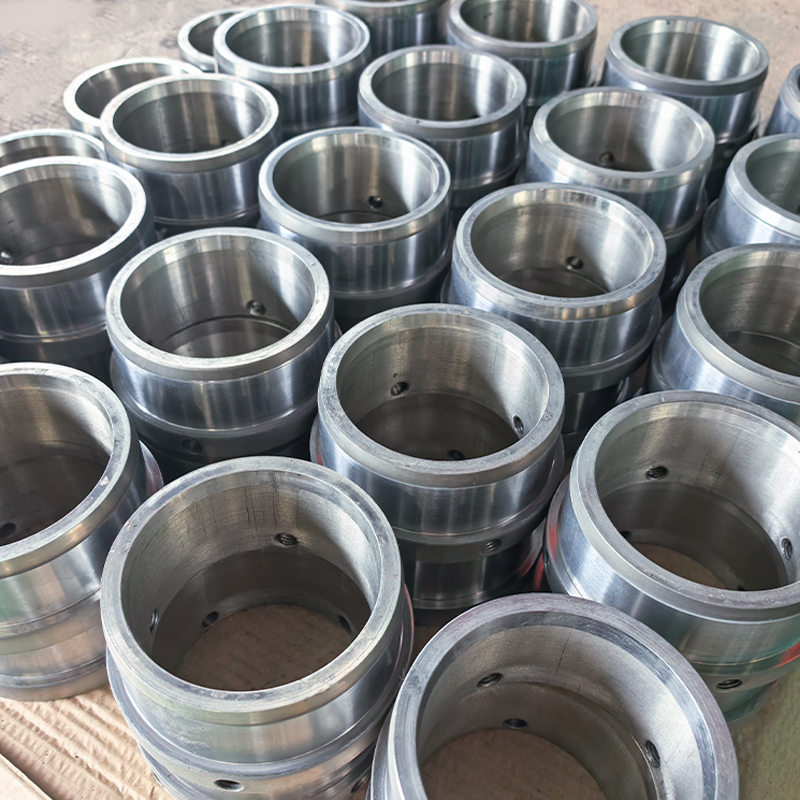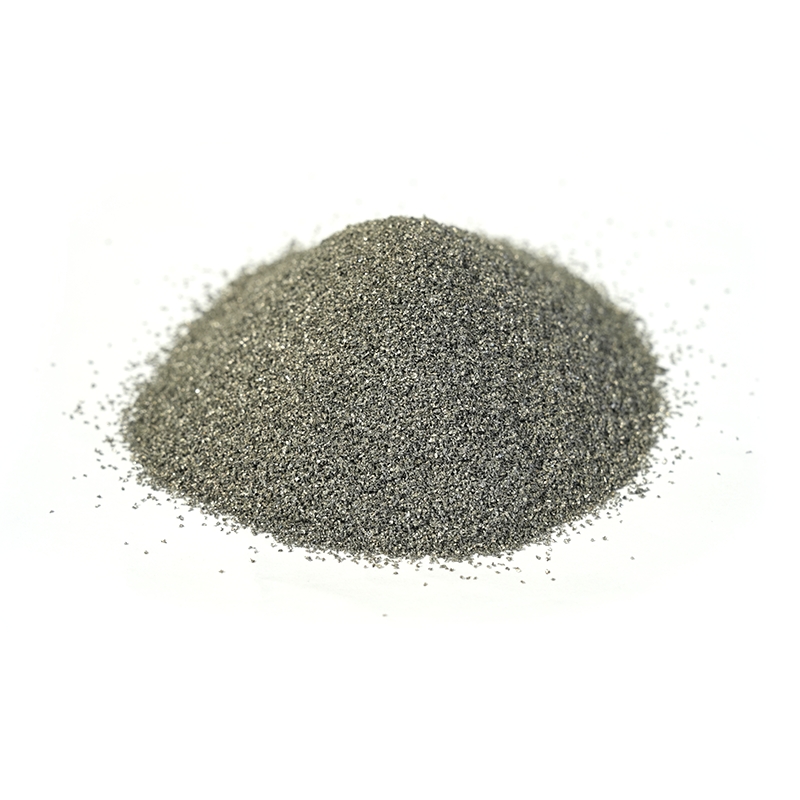

Pulver für die additive Fertigung sieht aus der Ferne einfach aus: feine Metallpartikel, ein Trichter, eine Bauplatte und ein fertiges Teil. Aus der Nähe betrachtet handelt es sich um ein sorgfältig kontrolliertes technisches Material. Partikelform, Größenverteilung, Sauerstoffgehalt, Chemie und Chargenkonsistenz haben alle Einfluss darauf, ob ein Aufbau reibungslos verläuft oder zu einem kostspieligen Experiment wird.
Bei unserer Arbeit mit Legierungspulvern und Oberflächentechnik drehen sich die nützlichsten Gespräche selten um ein einzelnes „bestes“ Pulver. Dabei geht es um die Passung: was der Prozess braucht, was das Teil überstehen muss und was der Pulverlieferant wiederholbar liefern kann. Wenn Sie eine umfassendere Auffrischung der Legierungspulvertypen und -auswahl wünschen, besuchen Sie unsere Legierungspulverführung geht durch die Grundlagen. Dieser Artikel nähert sich den alltäglichen Fragen an: Was hat das Pulver in einem Drucker zu tun, warum können sich zwei Pulver mit der gleichen Chemie unterschiedlich verhalten und wie wählt man eine Sorte aus, ohne sie zu sehr zu spezifizieren?
Was macht ein gutes Pulver für die additive Fertigung aus?
Ein gutes Pulver für die additive Fertigung muss mehr können, als nur die richtige chemische Zusammensetzung zu haben. Beim Laser-Pulverbettschmelzen oder Elektronenstrahlschmelzen trägt ein Beschichter eine dünne Schicht über die Baufläche auf. Diese Schicht muss gleichmäßig, locker gepackt und frei von Agglomeraten sein. Das Pulver absorbiert dann Energie, schmilzt und verfestigt sich schnell. Jede Inkonsistenz in der Schicht kann zu Porosität, mangelnder Verschmelzung oder einem Oberflächendefekt führen.
Deshalb ist die Pulverspezifikation nicht nur ein Chemiezertifikat. Es kombiniert Legierungsqualität, Partikelgrößenverteilung, Morphologie, scheinbare Dichte, Klopfdichte, Fließverhalten, Sauerstoffgehalt, Feuchtigkeit und Kontaminationskontrolle. Ein Pulver, das in einem Beschichtungsbrenner eine gute Leistung erbringt, ist möglicherweise für einen Feinschichtdrucker ungeeignet, und ein Pulver, das in einer Maschine gut druckt, kann in einer anderen Maschine mit einem anderen Beschichter, einem anderen Laserpunkt oder einer anderen Schichtdicke Probleme haben.
Wie Metallpulver für die additive Fertigung hergestellt werden
Die meisten Metallpulver für die additive Fertigung beginnen mit dem Schmelzen und Zerstäuben. Die Gaszerstäubung ist bei hochwertigen und reaktiven Legierungen üblich, da sie abgerundete Partikel mit kontrollierter Oberflächenchemie erzeugen kann, obwohl das Ergebnis immer noch von der Düsenkonstruktion, dem Gasfluss, der Schmelzüberhitzung und der Abkühlgeschwindigkeit abhängt. Die Wasserzerstäubung ist oft wirtschaftlicher und führt tendenziell zur Bildung unregelmäßiger Partikel; Diese eignen sich möglicherweise für das Bindemittelstrahlen, Pressen oder andere Verfahren, bei denen sich die Anforderungen an Durchfluss und Packung unterscheiden. Die Plasma-Sphäroidisierung kann unregelmäßiges Ausgangsmaterial abrunden, verursacht jedoch zusätzliche Kosten und ist normalerweise Fällen vorbehalten, in denen die Morphologie ausschlaggebend genug ist, um dies zu rechtfertigen.
Die Art der Herstellung prägt die Persönlichkeit des Pulvers. Gaszerstäubtes Pulver weist häufig eine gute Fließfähigkeit und eine hohe Packungsdichte auf, kann jedoch Satellitenpartikel und Feinteile enthalten, die kontrolliert werden müssen. Wasserzerstäubtes Pulver kann eine rauere Oberfläche und eine höhere Sauerstoffaufnahme haben. Es geht nicht darum, Methoden abstrakt zu bewerten. Dabei geht es darum, den Weg der Pulverherstellung an den Prozess, die Legierung und die Akzeptanzkriterien anzupassen, die für das Endteil von Bedeutung sind.
Die wichtigsten Legierungspulverfamilien
Unterschiedliche Legierungsfamilien lösen unterschiedliche Probleme. Der folgende kurze Vergleich ist ein Ausgangspunkt für technische Diskussionen und kein Ersatz für Qualifikationstests.
| Pulverfamilie | Typische Stärken | Allgemeine Verwendungsrichtung | Auswahl-Achtungen |
|---|---|---|---|
| Nickelbasis und Nickel-Kobalt | Korrosionsbeständigkeit, Warmfestigkeit, gute Zähigkeit in vielen Güten | Heißteile, chemische Ausrüstung, Verschleiß- und Korrosionsschutz | Sauerstoffkontrolle, Rissempfindlichkeit, chemische Konsistenz |
| Auf Kobaltbasis | Verschleißfestigkeit, Warmhärte, Korrosionsbeständigkeit | Ventilteile, Pumpenkomponenten, Panzerungen, verschleißanfällige Oberflächen | Kohlenstoff- und Boridgleichgewicht, Duktilität, Bearbeitungsverhalten |
| Eisenbasis und Stahl | Kostengünstig, breites Eigenschaftsspektrum, nützliche Härtbarkeit | Industrieteile, Werkzeuge, Reparatur, Strukturkomponenten | Kohlenstoffkontrolle, Sauerstoffaufnahme, Verzerrung nach der Verarbeitung |
| Auf Kupferbasis | Hohe thermische und elektrische Leitfähigkeit | Wärmeübertragungsteile, elektrische Kontakte, Induktionskomponenten | Laserreflexion, Prozessfenster, Porositätsrisiko |
| Titan und Aluminium | Geringe Dichte, Korrosionsbeständigkeit, gutes Verhältnis von Festigkeit zu Gewicht | Leichtbaustrukturen, Luft- und Raumfahrt-, Medizin- und Transportteile | Reaktivität, Oxidkontrolle, Sicherheit bei der Pulverhandhabung |
| Karbidverstärkte Pulver | Hohe Härte und Abriebfestigkeit | Verschleißteile, Schneid- und Bohrflächen, Schutzschichten | Gleichmäßigkeit der Verstärkung, Zähigkeitskompromiss, Prozesskompatibilität |
Nickelbasierte Pulver sind oft die erste Wahl, wenn ein Teil Hitzebeständigkeit mit Korrosionsbeständigkeit kombinieren muss. Nickel-Kobalt-Qualitäten tendieren zu höheren Temperaturen oder einem anspruchsvolleren Einsatz, erfordern aber auch mehr Anforderungen an das Prozessfenster. Ein Metallpulver auf Nickelbasis kann ein praktischer Ausgangspunkt sowohl für die additive Fertigung als auch für fortgeschrittene Oberflächenbearbeitungen sein, vorausgesetzt, dass Qualität, Schnittgröße und Sauerstoffgehalt mit dem tatsächlichen Prozess übereinstimmen.
 Nickelbasierte Metallpulver für die Hartauftragung und additive Fertigung Nickel-Matrix-Legierungspulver mit wählbarer Härte und Korrosionsbeständigkeit für Auftragsschweißen, thermisches Spritzen, Plattieren, Pulvermetallurgie und 3D-Druck. Produkt anzeigen →
Pulver auf Kobaltbasis sind eine andere Art von Werkzeug. Dabei geht es weniger um eine allgemeine Struktur als vielmehr um Verschleiß, Warmhärte und Widerstandsfähigkeit gegenüber aggressivem Kontakt. In der Praxis sind sie daher für Ventilsitze, Pumpenteile, Panzerungen und andere Oberflächen relevant, bei denen Abrieb der Feind ist. Das Gleichgewicht zwischen Kohlenstoff, Karbidbildnern und Matrixzähigkeit ist wichtig, insbesondere wenn dieselbe Legierung für ein gedrucktes Teil und für eine Beschichtung verwendet werden kann.
 Kobaltbasierte Legierungspulver für Verschleiß- und Hochtemperaturanwendungen Kobalt-dominierte Hartlegierungspulver mit Cr und W für Ventilsitze, Extrusionsdüsen und Überzüge, die Verschleiß-, Korrosions- und Oxidationsbeständigkeit bei hohen Temperaturen erfordern. Produkt anzeigen →
Eisenbasierte Pulver bieten ein breites Eigenschaftsspektrum und oft eine günstigere Kostenposition. Pulver auf Kupferbasis sind für thermische und elektrische Aufgaben attraktiv, ihr Reflexionsvermögen und ihre Wärmeleitfähigkeit können jedoch die Laserbearbeitung weniger fehlerverzeihend machen. Titan- und Aluminiumpulver erfordern aufgrund der Reaktivität und Oxidempfindlichkeit eine sorgfältige Atmosphäre und Handhabungskontrolle. Keine dieser Familien ist allgemein „besser“; Die richtige Wahl richtet sich nach dem Fehlermodus, den Sie verhindern möchten.
Pulvereigenschaften, die die Druckqualität prägen
Wenn ein Build fehlschlägt, ist das Pulver nicht immer die Ursache, aber es ist oft Teil der Geschichte. Dies sind die Merkmale, die es wert sind, vor einem Test oder einer Produktionsfreigabe überprüft zu werden:
- Partikelgrößenverteilung: Feine Partikel können die Oberflächendetails verbessern, erhöhen jedoch die Fließschwierigkeiten und die Sauerstoffaufnahme. Grobe Schnitte lassen sich gut verteilen, können jedoch die Auflösung oder die Schmelzeffizienz beeinträchtigen.
- Morphologie: Abgerundete Partikel fließen und packen sich normalerweise besser. Unregelmäßige Partikel können in anderen Prozessen nützlich sein, können aber in einem Recoater-System Brücken bilden oder sich ungleichmäßig verteilen.
- Durchfluss und Packungsdichte: Ein guter Verlauf trägt zu einer gleichmäßigen Schichtbildung bei. Die scheinbare Dichte und die Klopfdichte beeinflussen, wie viel Material in einem bestimmten Schichtvolumen verfügbar ist.
- Sauerstoff und Feuchtigkeit: Beides kann sich auf die Benetzung, Porosität und die endgültige Chemie auswirken. Der akzeptable Grenzwert hängt von der Legierung und dem Verfahren ab, daher sollte nicht überall eine einzige Zahl angewendet werden.
- Satelliten und Agglomerate: Kleine Partikel, die mit größeren verschmelzen, können die Ausbreitung stören und lokale Defekte verursachen. Ihre Anwesenheit sollte gemessen und nicht allein nach Augenmaß beurteilt werden.
- Kontamination und Rückverfolgbarkeit: Das Pulver sollte anhand der Charge rückverfolgbar sein, ordnungsgemäß gelagert und auf Fremdstoffe überprüft werden. Zur Leistungsfähigkeit des Materials gehört eine gute Dokumentation.
Passendes Pulver zum Prozess
Beim Laser-Pulverbettschmelzen ist in der Regel ein relativ feiner Schnitt erforderlich, oft im Bereich von 15–45 µm, je nach Maschine und Schichtdicke. Beim Elektronenstrahlschmelzen wird tendenziell gröberes Pulver verwendet, da sich der Prozess und die Vakuumumgebung unterschiedlich verhalten. Bei der gerichteten Energieabscheidung wird häufig ein breiterer Schnitt verwendet, manchmal etwa 45–150 µm, da das Pulver durch eine Düse zugeführt und nicht als dünnes Bett verteilt wird. Beim Binder Jetting können wieder unterschiedliche Morphologien und Größenverteilungen toleriert werden. Diese Bereiche sind Ausgangspunkte und keine universellen Spezifikationen.
Auch hier kann die Terminologie irreführend sein. Ein Laserauftragspulver ist nicht automatisch ein additives Fertigungspulver für eine Pulverbettmaschine. Den beiden Verfahren ist das Interesse an sauberen, fließfähigen Pulvern gemeinsam, sie erfordern jedoch nicht den gleichen Partikelschnitt oder das gleiche Schmelzverhalten. Bei der gerichteten Energieabscheidung und dem Laserauftragschweißen kommt es häufig auf eine gleichmäßige Zuführbarkeit und ein stabiles Schmelzbadverhalten an als auf die feinstmögliche Partikelgröße.
 Laserauftragspulver für verschleißfeste Oberflächenschichten Für das Laserauftragschweißen gesiebte Legierungspulver auf Nickel-, Kobalt- und Eisenbasis, die dichte Schichten mit geringer Verdünnung für Wellen, Ventile, Schrauben und Verschleißflächen bieten. Produkt anzeigen →
Eine nützliche Regel besteht darin, das Pulver anhand des Prozesses zu qualifizieren, nicht anhand einer Katalogseite allein. Erstellen Sie eine kleine Testmatrix, prüfen Sie das Pulver vor und nach der Verwendung und vergleichen Sie die Ergebnisse mit den Teileanforderungen. Wenn eine Sorte im Beschichtungsbrenner funktioniert, im Drucker aber nicht, ist das kein Widerspruch. Es ist ein Beweis dafür, dass das Prozessfenster und nicht nur die Chemie die Arbeit erledigt.
Wiederverwendung, Handhabung und Qualitätskontrolle
Die Wiederverwendung von Pulver ist in der additiven Fertigung üblich, aber es ist keine einfache Entscheidung „Nachfüllen und weitermachen“. Wiederholte thermische Einwirkung und Handhabung können die Partikelgrößenverteilung, den Sauerstoffgehalt, die Morphologie und das Fließverhalten verändern. Einige Legierungen vertragen die Wiederverwendung innerhalb eines validierten Zeitfensters gut; andere benötigen strengere Grenzwerte oder eine häufigere Aktualisierung. Der richtige Ansatz besteht darin, die Änderungen zu messen und einen Grenzwert festzulegen, der das Teil schützt, anstatt sich auf eine feste Anzahl von Zyklen zu verlassen, die möglicherweise nicht zum Betrieb passen.
Ebenso wichtig ist die Handhabung. Feuchtigkeitsaufnahme, Kreuzkontamination, unsachgemäße Siebung und schlechte Lagerung können eine gute eingehende Spezifikation zunichte machen. Ein praktischer Qualitätsplan umfasst in der Regel eingehende Chargenkontrollen, Lagerkontrollen, Sieb- und Mischungsaufzeichnungen, regelmäßige Probenahmen und eine klare Entscheidung darüber, wann das Pulver für die beabsichtigte Zusammensetzung nicht mehr geeignet ist. Diese Schritte sind keine Bürokratie; Sie sind die Art und Weise, wie ein Pulverlieferant und ein Hersteller verhindern, dass ein Prozess ins Wanken gerät.
Eine praktische Auswahl-Checkliste
Bevor Sie ein Angebot anfordern oder sich zu einem Produktionslauf verpflichten, ist es hilfreich, den Antrag in einfacher Sprache zu formulieren. Die folgende Checkliste ist ein guter Anfang:
- Definieren Sie den vorherrschenden Fehlermodus: Verschleiß, Korrosion, Hitze, Ermüdung, Leitfähigkeit oder eine Kombination.
- Bestätigen Sie den Prozess und die Maschine, einschließlich Schichtdicke, Beschichtertyp und Atmosphäre.
- Geben Sie nach Möglichkeit den Legierungsgrad standardmäßig an und geben Sie alle Eigenschaften an, die nicht beeinträchtigt werden dürfen.
- Vereinbaren Sie eine Partikelgrößenverteilung und ein Testverfahren, nicht nur einen Nennbereich.
- Legen Sie Grenzwerte für Sauerstoff, Feuchtigkeit, Durchfluss und Kontamination fest, basierend auf dem Prozess und dem Teilerisiko.
- Fragen Sie, wie die Rückverfolgbarkeit, Verpackung und Lagerung der Chargen gehandhabt wird.
- Planen Sie einen Qualifizierungsaufbau mit ausreichend Inspektionen, um Ausbreitungs-, Porositäts- und Chemieprobleme aufzudecken.
- Legen Sie die Wiederverwendungsrichtlinie fest, bevor die Produktion beginnt, einschließlich der Häufigkeit der Probenentnahme und Aktualisierungsregeln.
Von der Pulverspezifikation bis zur Produktionsrealität
Unser Team arbeitet von der materiellen Seite dieses Problems. Wir produzieren Legierungspulver, wenden Beschichtungs- und Plattierverfahren an und fertigen kundenspezifische verschleißfeste Teile wie Rollen, Wellen und Buchsen. Diese Kombination ist nützlich, da das Verhalten des Pulvers nicht am Trichter endet. Weiter geht es mit dem Zuführen, Schmelzen, Kleben, Veredeln und Service. Eine Note, die auf einem Zeugnis gut aussieht, muss dennoch den realen Prozess überstehen.
Diese Erfahrung ersetzt nicht die eigene Qualifizierungsarbeit eines Kunden und sollte dies auch nicht tun. Es hilft, das Gespräch zu verkürzen. Anstatt nur nach „additivem Fertigungspulver“ zu fragen, können wir gemeinsam die Legierung, den Partikelschnitt, die Sauerstoffgrenze, den Prozess und die Fehlerart besprechen. Hier beginnt normalerweise eine praktische Spezifikation: nicht mit einem möglichst umfassenden Anspruch, sondern mit einem klaren Verständnis darüber, was das Pulver leisten muss, wie es gehandhabt wird und welche Beweise zeigen, dass es für die Produktion geeignet ist.